三种最常见的精密直线导轨故障——全原因及解决方案分析
2026-08-04
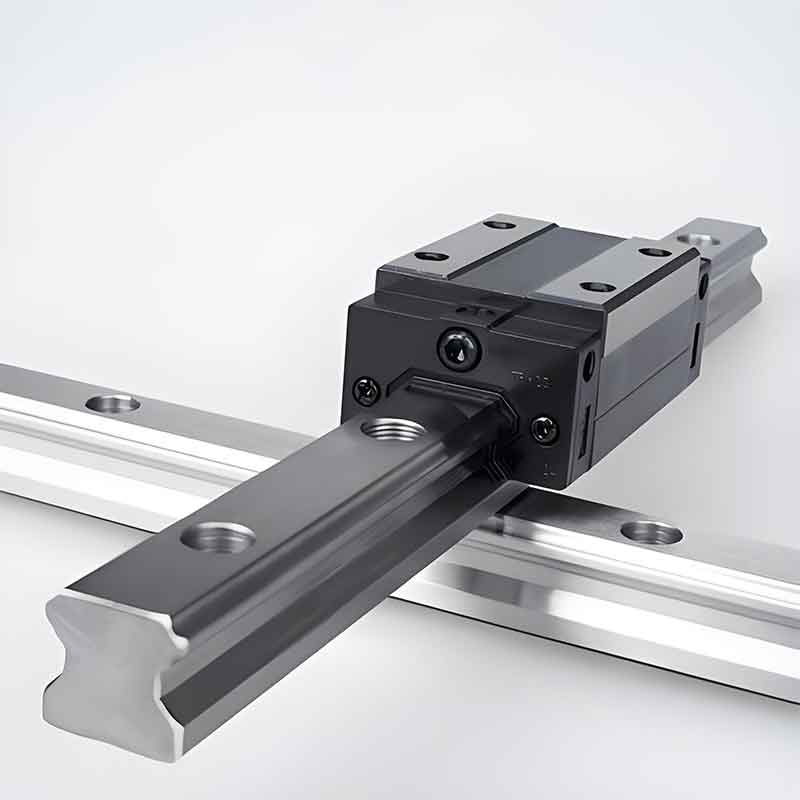
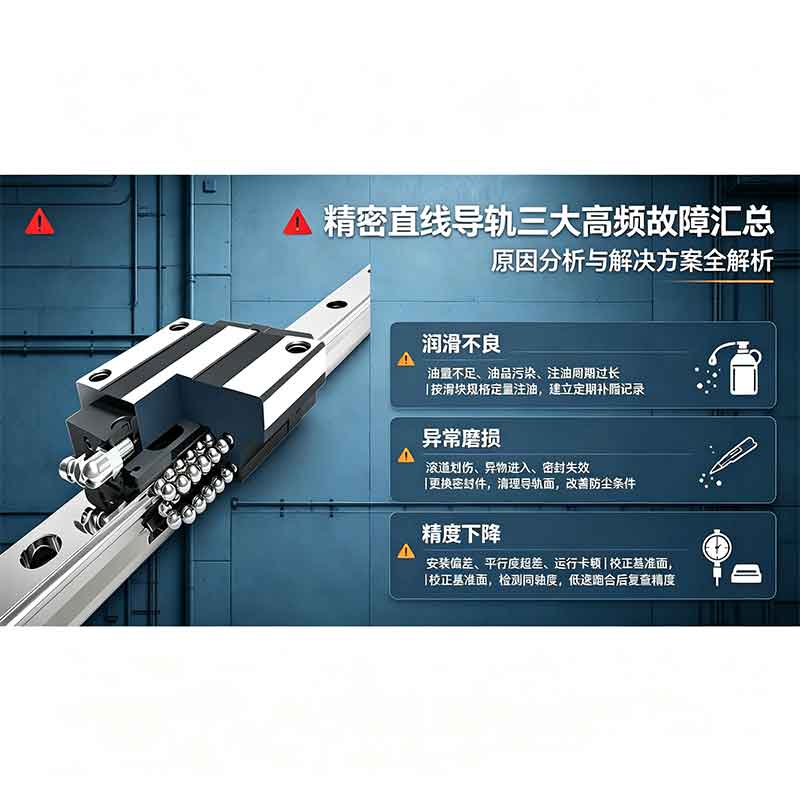
随着自动化设备、数控机床、半导体和发电厂现代化进程的加速,精密直线导轨作为关键驱动部件的应用不断扩大。在长期连续运行的情况下,导轨常常会出现滚道凹痕、滚珠脱落、端盖和密封元件裂纹等缺陷。这些故障不仅会降低设备的定位精度,还会显着降低机器的整体使用寿命。
CRK根据多年的售后服务经验和实际测试数据,总结了三种最常见的导轨故障类型,找出其根本原因,并制定了标准化的解决方案和预防措施。该材料将帮助设备制造商和维修人员快速诊断故障并延长导轨的使用寿命。
一、故障:滚道上不断出现凹痕,滑座内的滚珠开裂和损坏
原因:
过载和偏载:实际载荷和动冲击力超过拖架的静载荷和动载荷额定值。滚珠超出了允许的载荷极限,发生塑性变形,滚道上出现凹痕,并且滚珠被损坏。单侧载荷和过大的倾覆力矩进一步增加了局部应力集中。
缺乏润滑或润滑剂选择不正确:润滑不足、润滑间隔时间过长、使用不相容或劣质润滑剂导致滚道与滚珠之间缺乏稳定的油膜,发生干摩擦,加速金属的疲劳破坏。
灰尘和金属屑进入滑架:加工过程中产生的切屑和灰尘通过密封间隙渗透到循环通道中。固体颗粒卡在轨道和球之间,在长时间滚动过程中造成凹痕。
解决方案:
标准尺寸选择的优化:更换为更大标准尺寸的导轨(例如从20号标准尺寸到25号标准尺寸)或增加滑架数量以分散负载;调整设备安装结构,消除单侧加载。
润滑油定量:更换导轨专用高性能润滑油,增加一次性润滑油供给量,缩短保养周期;安装自动集中润滑系统。
加强污染防护:加厚二唇密封端盖,加装外部伸缩防护罩和金属屑收集器,定期清理导轨表面污染。
二.故障:滑架运行时滚珠脱落,循环系统被破坏
原因:
长期过载和高频冲击载荷会导致球和保持架疲劳失效。
进入循环通道的切屑会刮伤滚珠,导致滚珠磨损并失效。
如果不能保持安装面的平整度和导轨的平行度,就会导致运行过程中出现恒定的侧向力矩,滑架内的力不平衡,保持架变形和破坏,从而导致滚珠失去约束并脱落。
润滑不足会加速滚动磨损,钢球表面出现点蚀和剥落,导致钢球离开循环回路。
解决方案:
重新计算设备上的负载,减少冲击负载,选择具有适当预载水平的导轨。
重新校准安装底座,用百分表检查导轨的平行度,用标准扭矩对角拧紧螺栓,消除强制装配。
定期拆卸和清洁滑架,更换磨损的分离器,确保运行各个阶段的充分循环润滑。
三.故障:车厢端盖、密封件变形、开裂、破坏
原因:
违反安装技术:导轨安装后,产生单侧载荷,车体不断受到剪应力,塑料端盖和密封板随着时间的推移会因疲劳而损坏。设备运输和调整过程中的外部冲击也会损坏密封元件。
暴露在侵蚀性环境中和堵塞:灰尘和冷却剂的进入以及润滑剂的干燥和结块,会导致滚珠回流通道堵塞、运动阻力急剧增加以及端盖在压力下变形。
暴露在高温和轻度腐蚀性环境中:在这种条件下,标准塑料密封元件会老化和脆化,其耐磨性显着降低。
解决方案:
安装必须由合格的专家进行,并校准安装底座,不包括强行按压托架;运输设备时,提供保护以免受外部冲击。
安装加强双层密封套件,增强耐腐蚀性,适应多尘、潮湿的生产环境;在高温和低温条件下使用专门的润滑剂并增加润滑频率。
定期监测端盖和密封板的状况,发现最小裂纹时及时更换,防止污染物二次渗透到车厢内。